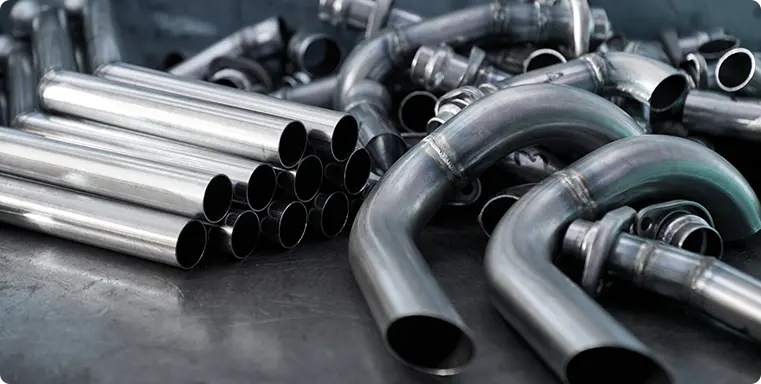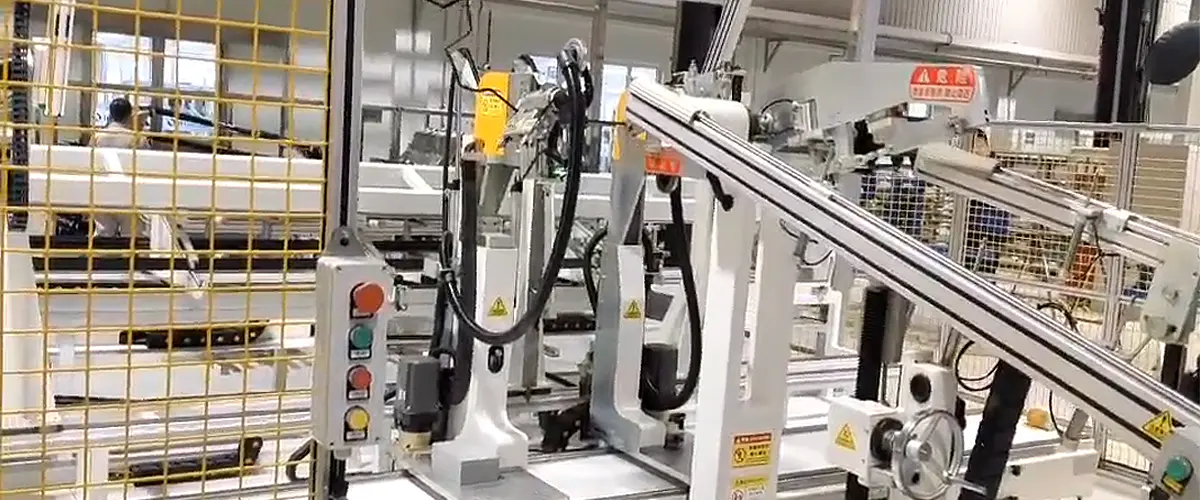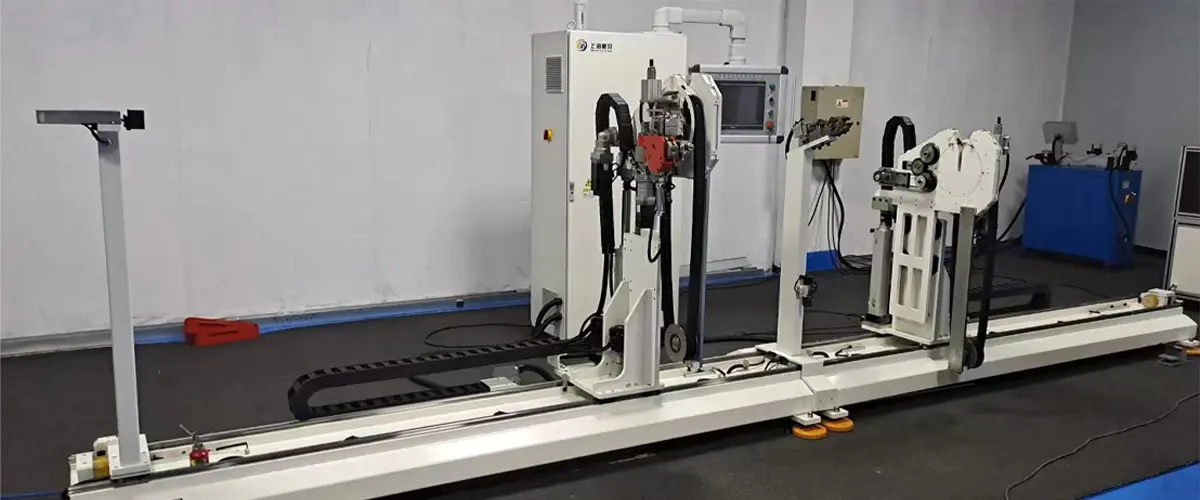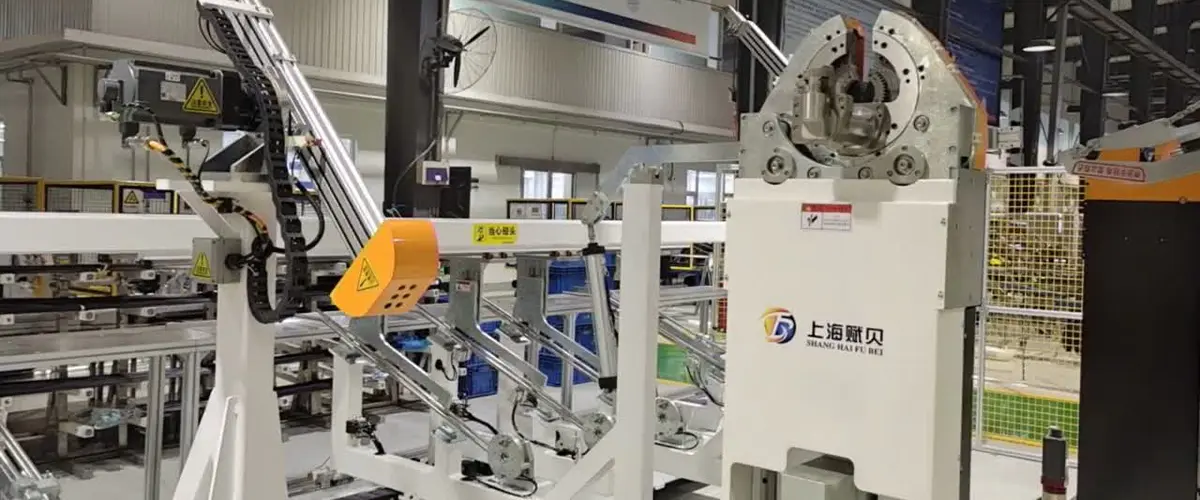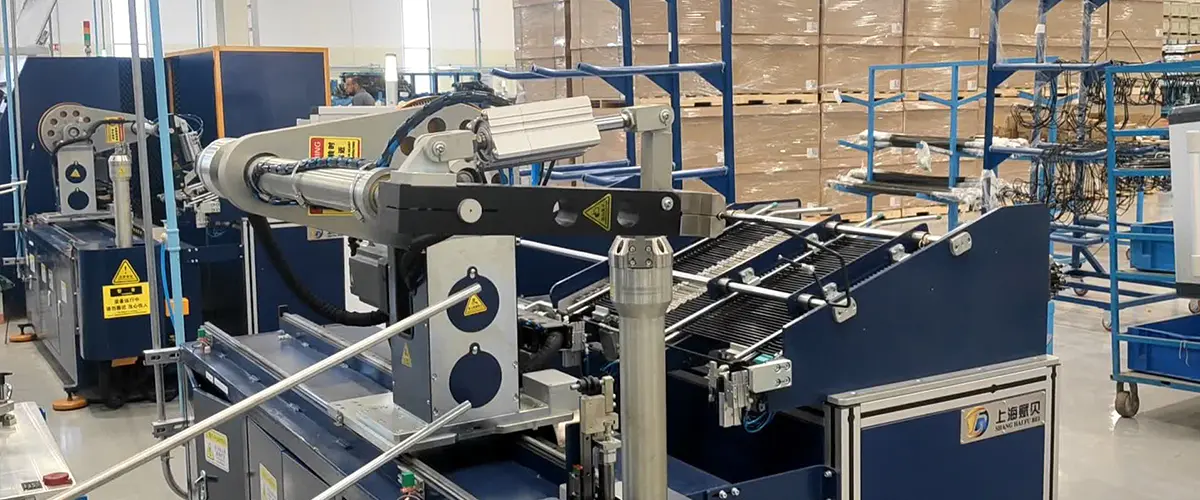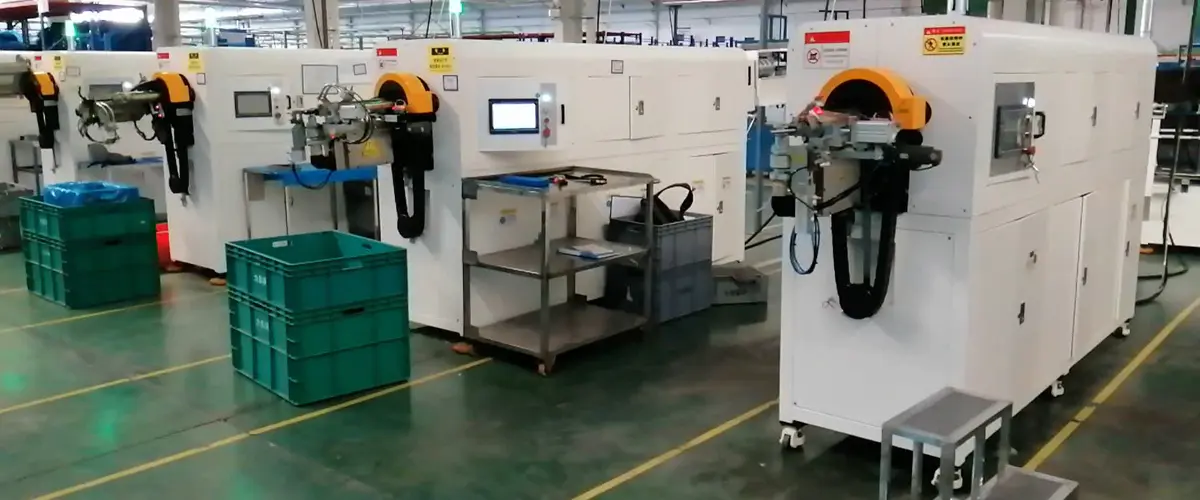


이 유연한 자동화 라인은 자동 로딩, 첫 번째 엔드 성형, 튜브 벤딩, 두 번째 엔드 성형 및 언로딩을 연속적이고 완전 자동화된 생산 순서로 통합하여 각 끝에서 서로 다른 작업이 필요한 튜브 부품을 위해 설계되었습니다.
차별화된 끝가공: 대칭형 생산 라인과 달리 이 시스템은 단일 생산 과정 내에서 각 튜브의 왼쪽과 오른쪽 끝에서 별개의 작업을 수행하도록 구성됩니다. 따라서 각 끝이 서로 다른 연결 또는 밀봉 기능을 수행하고 측면마다 서로 다른 성형 형상이 필요한 구성 요소에 매우 적합합니다. 이는 브레이크 라인, 연료 라인 및 유압 회로 튜빙의 일반적인 요구 사항입니다.
최소한의 수동 입력: 전체 프로세스에서 유일한 수동 단계는 초기 튜브 로딩입니다. 일단 배치되면 부품은 이후의 모든 성형, 굽힘 및 언로드 작업을 자동으로 수행합니다. 이 접근 방식은 생산 주기 전반에 걸쳐 인력 개입을 최소화하면서 다양하거나 불규칙한 치수의 튜브를 수용할 때 유연성을 유지합니다.
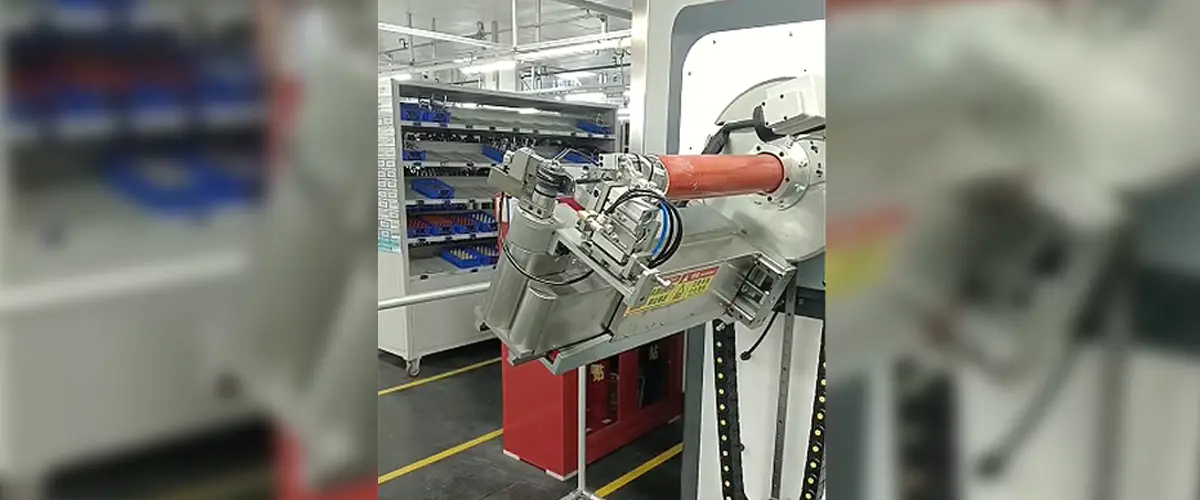
로봇팔 스테이션 간 이동: 이 라인에서 처리되는 튜브는 종종 불규칙한 모양이거나 표준 컨베이어나 중력 슈트에 적합하지 않은 프로파일을 갖기 때문에 로봇 팔이 스테이션 간 이송을 처리합니다. 로봇 팔은 각 튜브의 형상에 맞게 조정되어 부품 표면에 표시나 변형 없이 모든 작업대에서 안전하고 반복 가능한 위치 지정을 보장합니다.
통합 벤딩 스테이션: 양쪽 끝단 성형 외에도 이 라인에는 튜브 본체를 필요한 3차원 프로파일로 성형하는 파이프 벤딩 스테이션이 포함되어 있습니다. 이를 통해 복잡한 다중 작업 부품을 단일 패스로 완료할 수 있으므로 별도의 성형 기계와 벤딩 기계 간에 작업을 라우팅할 필요가 없습니다.
레시피 기반 전환: 모든 프로세스 매개변수는 명명된 레시피로 저장됩니다. 다른 부품 번호로 전환하려면 레시피를 선택하기만 하면 시스템이 모든 축과 프로세스 설정을 자동으로 재구성합니다. 이를 통해 전환 가동 중지 시간이 최소화되고 설정 중 인적 오류가 발생할 가능성이 줄어듭니다.
독립형 작동 기능: 이 라인은 더 넓은 제조 환경에 통합되도록 설계되었지만 독립형 기계로도 작동할 수 있습니다. 이를 통해 제조업체는 생산량이나 작업 흐름 요구 사항이 아직 전체 라인 통합을 정당화하지 못하는 경우 독립적으로 배포하고 필요에 따라 나중에 확장할 수 있는 유연성을 제공합니다.
낮은 노동 의존도: 수동 개입이 초기 로딩 단계로 제한되어 있어 라인은 작업자가 차지하는 공간이 매우 작습니다. 이를 통해 단위당 인건비가 절감되고 중간 단계에서 수동으로 처리할 때 프로세스에 발생할 수 있는 변동성이 제거됩니다.